HOME / 刃の交換注意点
BLADE CARE
刃の交換注意点
刃は消耗品です。モーター駆動の切削ではないため摩耗ではなく、小さなバリ(カケ)が少しずつ増えていきます。切れ残りや刃断面の荒れが見られたら、調整で追い込まず速やかに交換してください。
交換の基本
| 交換の目安 | 刃先の欠け・切れ残り・断面の荒れ。カット枚数だけでは判断できません |
|---|---|
| 純正部品 | 必ず純正の刃と交換してください。刃の再使用(研ぎ直し)は危険です |
| 作業時 | 必ず保護手袋を着用し、付属工具(ロックレンチ・六角レンチ等)を使用 |
| 取り付け前 | 刃の取り付け面のゴミ・異物を完全に除去 |
| 予備の刃 | 上刃は消耗が早いため、予備の購入は早めに |
上刃と下刃のギャップ(隙間)
| FR4(ガラエポ) | 0〜0.03mm(V溝精度が良ければ0.04〜0.05でも可) |
|---|---|
| CEM3 | 残厚の約半分を目安に調整 |
| 紙フェノール | 残厚の約半分〜三分の二。ダブル機種推奨 |
| アルミ・銅基板 | 0〜0.03mm。数回のスライドで緩やかにカット |
上刃と下刃は絶対に接触・交差させないでください。接触したままカットすると刃先のカケの要因になります。一度ギャップ調整を動かすと再現が難しいため、必要な場合のみ慎重に行ってください。
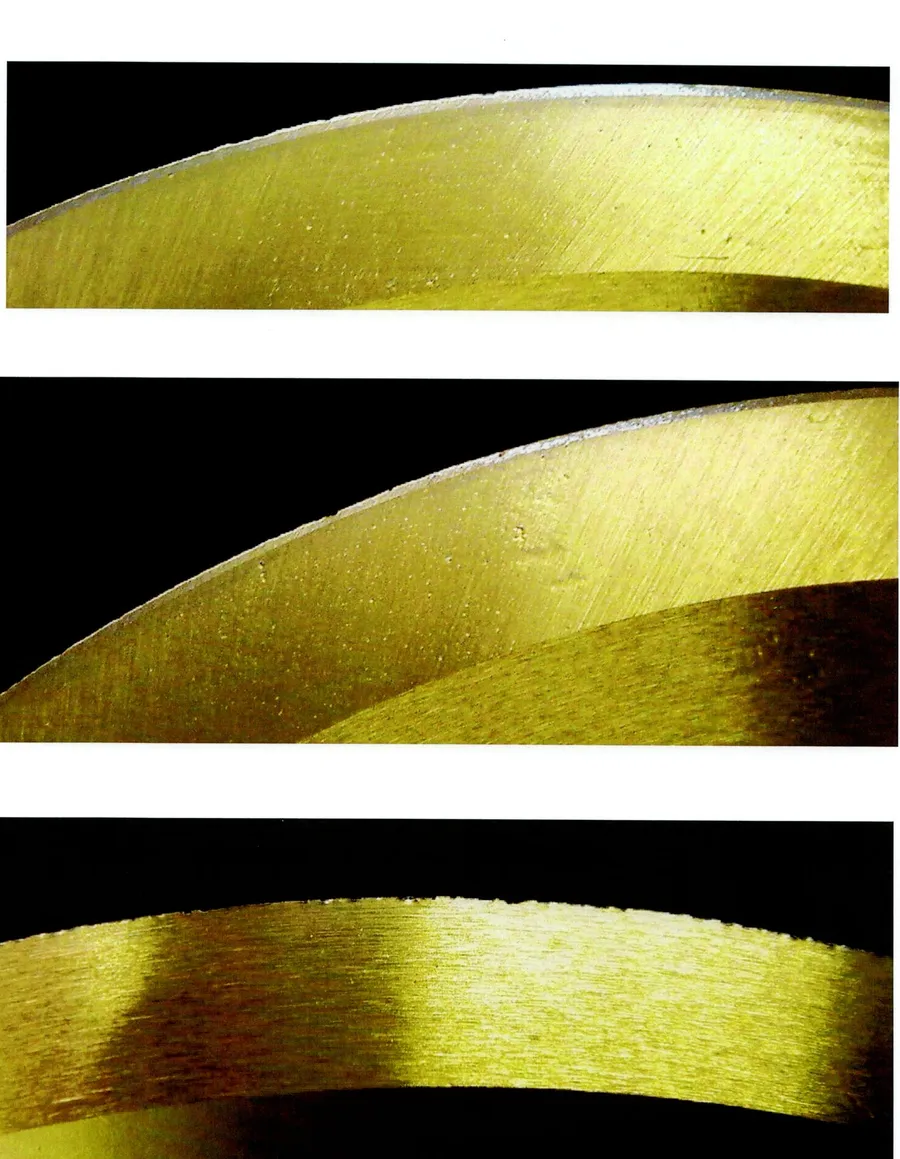
V溝の精度が良い場合に通常できる刃のバリ(カケ)の状態
カケが早く進む条件
V溝上下のズレが大きい、残厚が標準より大きい、V溝角度が狭い基板では刃のカケが早く進みます。また、基板を傾けたままのカットや、下刃から基板が外れてV溝でない箇所をカットする作業ミスは大きなカケの原因になります。日々の作業終了時の点検・清掃時に刃先の状態をチェックしてください。
交換刃の型番
| EMシリーズ 上刃 | EMD1610/EMD1615/EMD1620(K仕様:EMDK系) |
|---|---|
| EMシリーズ 下刃 | EML2610・EML2620(EM260用)/EML3610・EML3620(EM360用)/EML4615・EML4620(EM460用・2枚/組) |
| スプリッター 上刃 | GV1010・GV1510・GV2010(MS20用)/GV1013・GV1513・GV2013(MS25・MW21・MW25用)/GV1516・GV2016(MS33用) |
| スプリッター 下刃 | GCL1020-2系(MS20用)/GCL1521系(MW21用)/GCL1025系(MS25・MW25用)/GCL1533系(MS33用) |
品番・価格・在庫についてはお問い合わせください。