HOME / ひずみの検証
VERIFICATION
ひずみの検証
部品にかかる応力と刃の耐久性は、基板のV溝仕様に大きく影響されます。VELXでは機種選定の前にV溝の検証とひずみ測定を行い、数値にもとづいて機種・刃・調整条件をご提案します。
V溝仕様の重要性(FR4基板)
スプリッター方式は、部品との距離に比例して応力が下がっていきます。しかし、V溝の精度が悪い場合やズレがあると刃先が変形し、応力が増え、刃の欠けの要因になります。条件の良いV溝の目安は、残厚0.4t以下(厚い基板で0.5t以下)・V溝角度40度以上です。
V溝上下のズレ・残厚過大・角度が狭い・溝が浅い、といった条件が重なるとひずみ数値は大きくなります。精度の悪いV溝基板には、応力を2段階に分散できるダブル機種をおすすめしています。
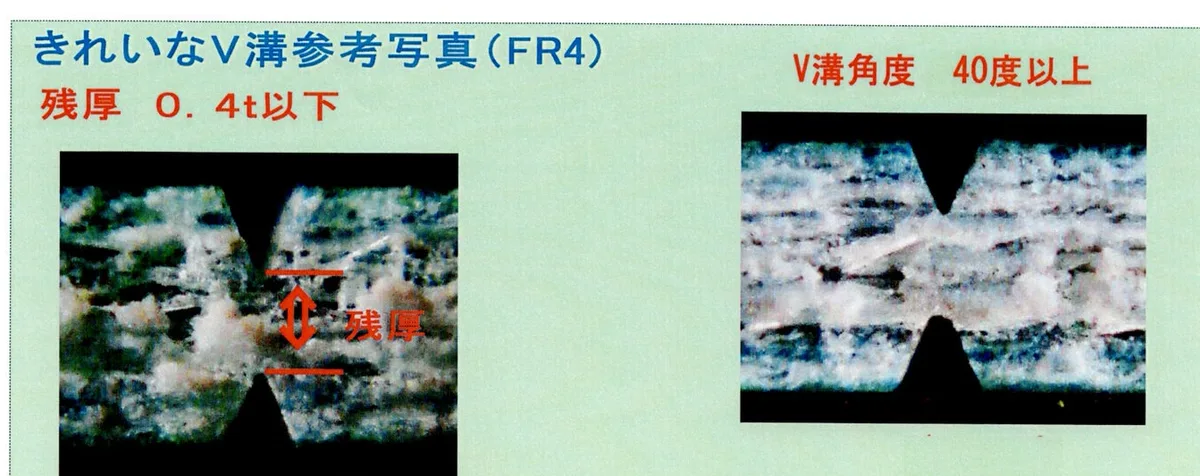
条件の良いV溝(FR4):残厚0.4t以下・角度40度以上
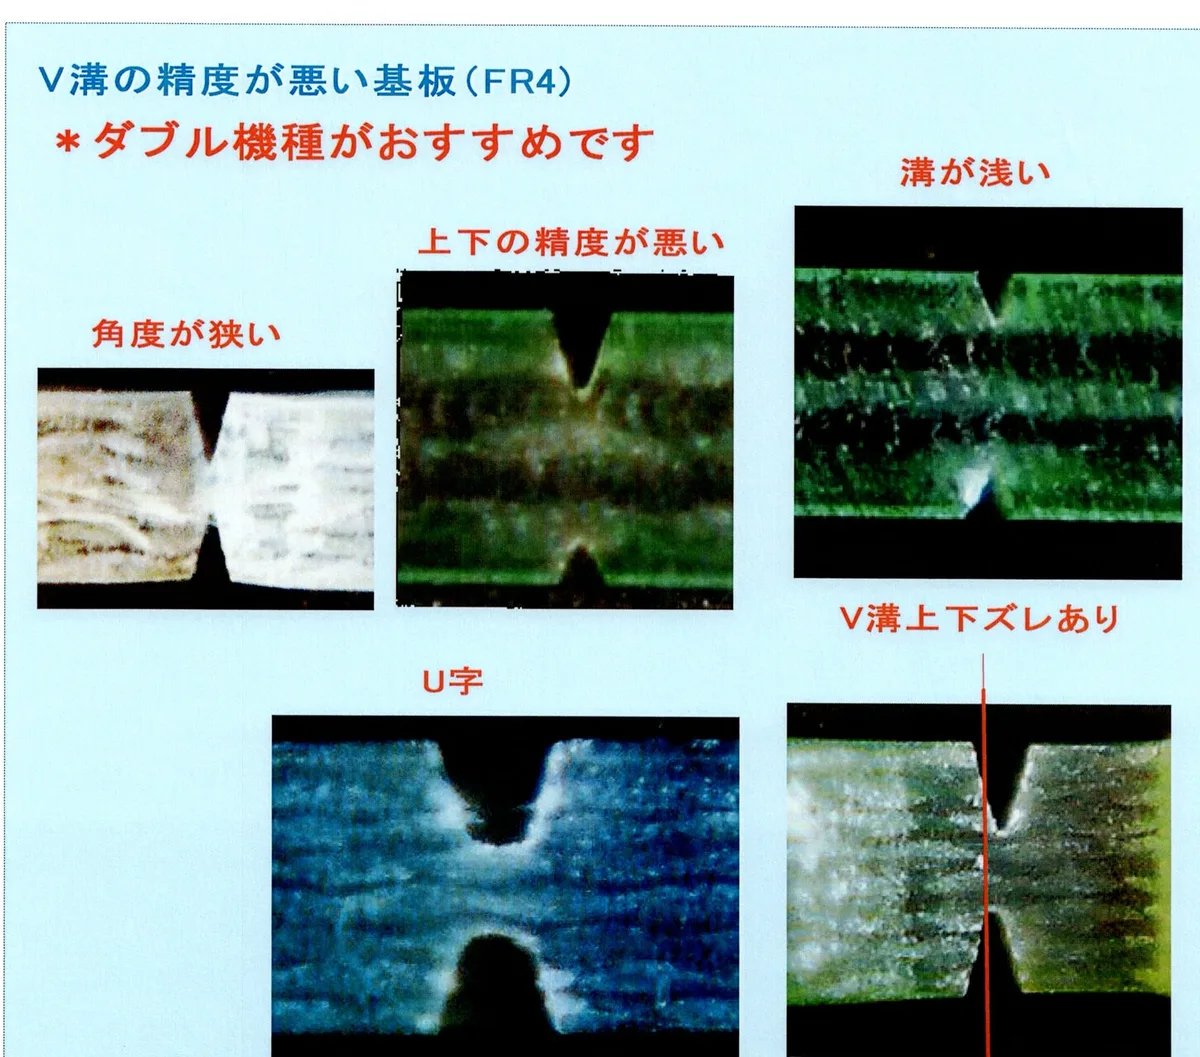
V溝の精度が悪い基板の例(角度が狭い/上下の精度が悪い/溝が浅い/U字/上下ズレ)
マイクロクラックへの対策
チップ部品の軽薄短小化、高密度化した部品レイアウト、鉛フリー化・ハロゲン材による基板の高硬度化により、分割時のマイクロクラック(部品の微細な割れ)は年々起きやすくなっています。上下ディスク式や手割りに比べ、上刃と下刃を交差させないリニアスライス方式は基板の変形を抑え、部品へのストレスを低減します。
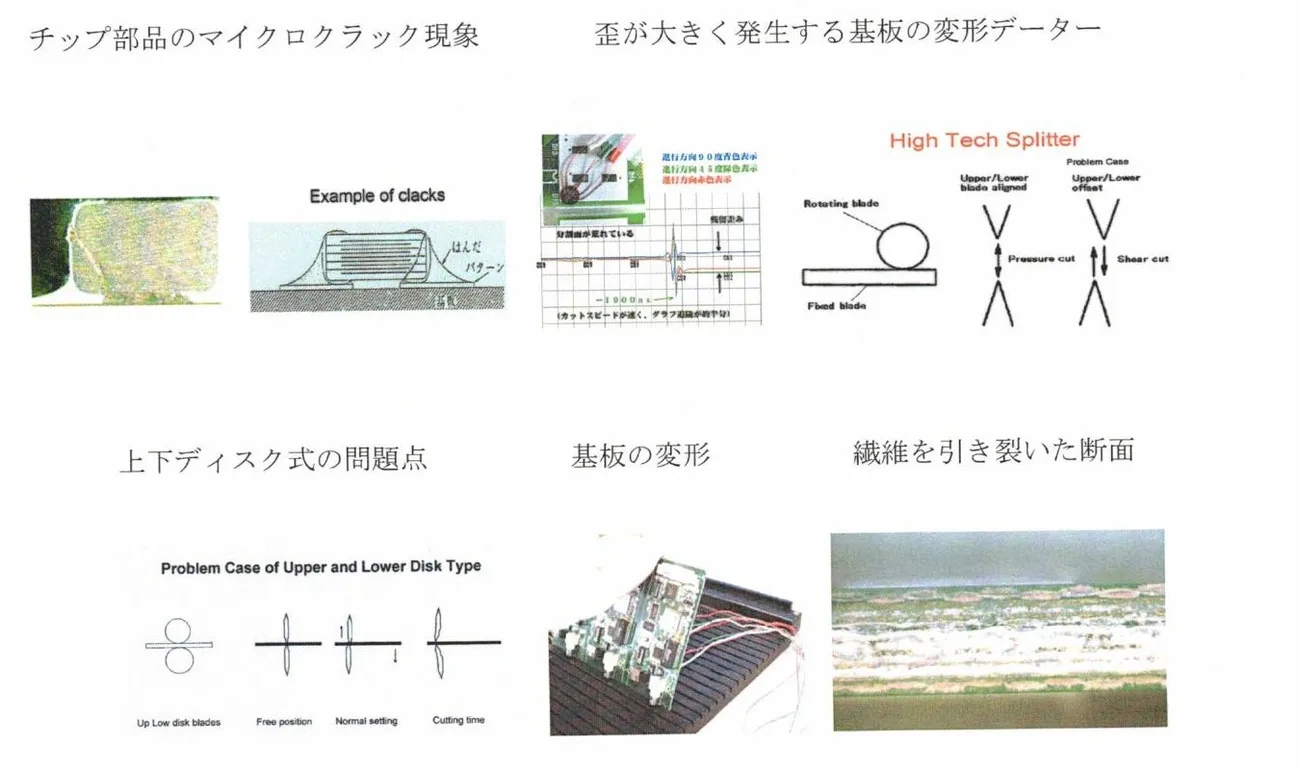
マイクロクラック現象と基板変形の検証資料
ひずみ測定について
ひずみゲージをV溝際より3mmの位置に貼り、垂直・45度・平行の3方向で測定します。カット時の波形を観察し、安定した小さな波形が±同一状態で得られているかでガイドバランス・刃のギャップ条件を評価します。スプリッター(MS/MWシリーズ)は全機種にひずみチェッカーが付属し、日常の条件管理にもお使いいただけます。
サンプル基板でのV溝検証・ひずみ測定を承ります。お問い合わせからご相談ください。